汽车零部件装配生产线与检测设备的机械电气系统解析
汽车零部件的装配精度与一致性直接决定了整车质量与行车安全。在现代化生产体系中,装配生产线与检测设备已深度融合机械、电气、气动、传感与控制技术,构成高度自动化的机电一体化系统。本文从机械结构与电气控制两个维度,分析这类设备的关键组成、技术要求及协同逻辑。
一、装配生产线的机械系统与电气驱动
1. 机械结构基本组成
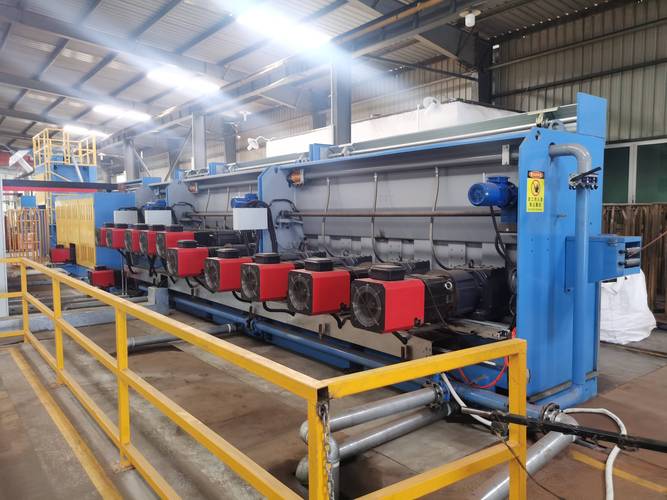
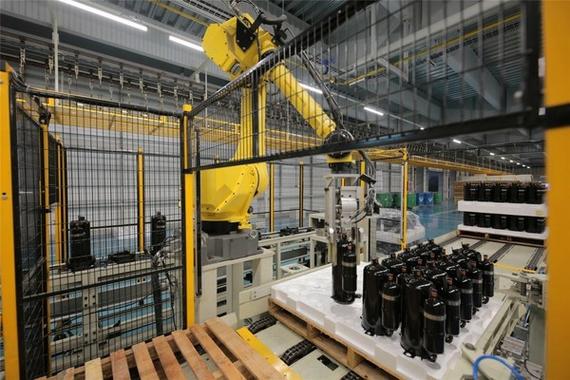
典型的汽车零部件装配线包括输送系统(如倍速链、辊道、转台)、工位夹具、定位机构、压装/拧紧机构、上下料装置及线体框架。机械设计需确保高刚度、抗振性与重复定位精度(常见要求±0.05 mm以内)。对于发动机、变速箱、新能源电池包等部件,还需防尘、防静电或恒温环境控制。
2. 电气驱动与控制
电气系统以PLC(可编程逻辑控制器)为中枢,配合伺服驱动器、变频器、工业机器人控制器及安全继电器。伺服电机广泛用于精密压装、拧紧轴和物料定位,具备力矩与位置双闭环控制;变频器驱动输送电机,实现柔性调速与软启动。现场总线(如Profinet、EtherCAT)连接各电气单元,保证高同步性。
二、检测设备的机械电气构成
- 常见检测类型
- 尺寸与形位公差检测:气动量仪、激光位移传感器、视觉系统。
- 力矩与压装曲线检测:伺服压机自带力-位移监控,采样率需不低于1 kHz。
- 密封与泄漏检测:差压式气密检漏仪,机械上需配置专用密封工装与气路。
- 电气性能检测:耐压、绝缘、导通及功能测试,对应电气控制需要可编程电源、数据采集卡与安全隔离。
2. 机械—电气协同要求
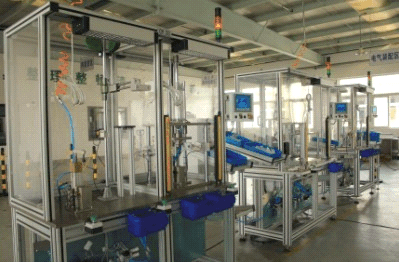
检测设备通常先机械定位、夹紧或封堵,再施加测试激励。机械误差必须小于被测公差的三分之一,电气检测系统需具备温漂补偿和零点校准功能。在线检测(Inline)节拍需匹配生产线,例如每30-60秒完成一次全面检测。
三、装配与检测的机电集成趋势
1. 一体化工作站
将拧紧枪、视觉相机、气密接嘴集成于同一工位,由单台PLC或工控机调度,实现“装配—检测—反馈—修正”闭环,减少工件二次定位。
2. 工业机器人与柔性电气系统
协作机器人配合快换夹具与视觉引导,可切换多种产品型。电气上采用安全扭矩关断、安全限速功能,并支持力控跟随。
3. 数据管理与防错
机械上用颜色、形状或RFID识别防错;电气上通过OPC UA、MES接口上传拧紧曲线、压力值和检测结果,利用SPC进行过程能力预警。防错工装与传感器逻辑在PLC中做互锁,禁用错误物料或不完成状态放行。
四、典型技术难点与对策
夹具开口尺寸漂移——定期标定并设月度测量点;伺服或气动夹紧采用压力/位置双确认。总线通信延时——满足安全响应要求,宜指定X型现场安全专線,即故障安全机制的安全总线,或增加电气硬线安全回路设计。压装力偏移——每班首件用标准样块建立参数窗口,实时超限音与自动锁定。
五、未来方向
随着新能源汽车多品种小批量产量,机械与电控柔性化需求上升驱动标准化迈进步伐:模块结构交换夹具供线更灵活,驱电用电池接口配套SOC情况;电力测量已很值得配套协作机器人安全模块与精密智能执行端的推广会成为标准货架的产品成本会消强推实施显著增加;AI过程工业已开始运用在线异音异功率细微发热各种检测检测可靠性速度才逐渐取得更多数据采集受益。
综上,汽车零部件从来源取配上下游需统筹机械结构牢固性提升运作单元电气驱动集闭环算法研究性能才能组合完成现代化工业的基础技术保障交付高度一致性产品和绝对安全保障合理范围内收益性产线工程改善价值量化去配合改善让产品提升得以准确高效是系统设计与验证的不陷法门或艺术。若制造组织能深入由功能校验、精度平内动态检验的逐步产品推动产效率定获鼎优竞争力的席位因关巧存在循环值得终身深耕加教育训练推进能携现场设备实时互通协议如现有标杆流程才可展续汽车零部件产业的可重变通途关键路径运续中体现至求效益最优升级的实战模型构建完美价值门经由经。